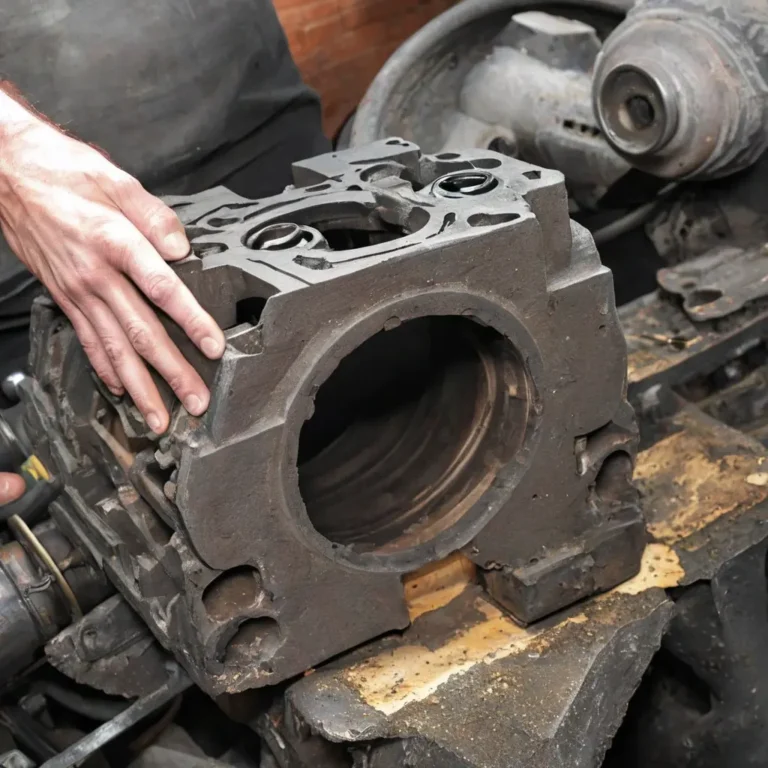

Треснувший блок цилиндров — классическая аварийная ситуация: потеря компрессии, течи охлаждающей жидкости, перегрев и риск полной гибели двигателя. Встает вопрос: ремонтировать или менять блок? Здесь нужна не эмоция, а четкий алгоритм действий, который сэкономит деньги и время. В статье — практическая инструкция с диагностикой, рабочими методами восстановления, финансовой оценкой и готовым планом на день/неделю. Автор — профессионал с многолетней практикой в ремонте ДВС и оценке ресурсосберегающих решений.
Почему появляются трещины в блоке цилиндров
Трещины в блоке возникают по нескольким предсказуемым причинам: термические шоки (резкое охлаждение/перегрев), коррозия и усталость металла от длительной эксплуатации, механическое повреждение при перегреве или неправильной сборке. У алюминиевых блоков трещины чаще идут вокруг водяной рубашки и опор крепления, у чугунных — в местах перехода расточки цилиндра к головке и возле резьбовых отверстий.
Еще факторы риска: перегрев из-за забитого радиатора или термостата, длительная работа с недостатком охлаждающей жидкости, использование неподходящего антифриза, плохая притирка головки, неравномерное затягивание болтов ГБЦ. Понимание причины помогает выбрать метод ремонта и снизить риск рецидива.
Первая проверка: как быстро оценить масштаб проблемы
Перед вскрытием двигателя выполнить ряд простых, но информативных тестов, чтобы понять, стоит ли вкладываться в ремонт или лучше искать замену.
- Визуальный осмотр — проверка места течи, следов антифриза, масла и сажи. Если есть следы вытекания антифриза наружу в области блока, фиксировать фото.
- Давление в системе охлаждения — подключить тестер давления, нагреть до рабочей температуры. Падение давления укажет на протечку в рубашке охлаждения или уплотнениях.
- Тест на присутствие ОЖ в масле — визуально и с помощью индикаторной полоски. Мутный молочный цвет масла говорит о большом контакте ОЖ и масла — чаще замена.
- Компрессометр по цилиндрам — определяет утечку в блок/головку. Значительная разница по цилиндрам указывает на трещину/прогорелую прокладку.
- Термо- или ультразвуковой контроль (если доступно) — быстрый неразрушающий метод локализации дефекта на поверхности.
Если обнаружена внешняя трещина длиной до 50–70 мм в незагруженной зоне, чаще возможна реставрация. Широкие, множественные, внутрирубашечные или смешанные с деформацией опор чаще ведут к замене.
Когда допустима реставрация: критерии и методы
Реставрация оправдана, если трещина локальная, блок геометрически не деформирован и материал позволяет восстановление. Примеры случаев для восстановления: поверхностная трещина в алюминиевом блоке возле водяной рубашки до 70 мм, единичная трещина в чугунном блоке в зоне, не влияющей на расточку цилиндров.
Основные рабочие методы реставрации:
- Сварка газовой либо TIG/МIG для алюминия и чугунная электросварка для чугуна. Требуется удаление коррозии, шлифовка кромок, предварительный прогрев для чугуна (150–300°C), послесварочная термообработка по необходимости.
- Ремонт с использованием холодных металлосодержащих составов (эпоксидные пасты, металлические ремонтные композиты). Подходят для мелких поверхностных трещин и временных решений, обычно служат как вспомогательная мера перед сваркой или при низких нагрузках.
- Холодная сварка и наплавка проводом с последующей расточкой — применима для чугунных блоков при условии сохранения геометрии.
- Инъекционная гидроизоляция (для тонких капиллярных трещин в водянке) — вводятся специальные герметики под давлением; метод имеет ограниченную долговечность и подходит как временное решение.
Ключевые требования при реставрации: полное удаление следов коррозии, контроль геометрии (шаровой индикатор, плоскопараллельность опор), квалификация сварщика и гарантия на выполненные работы. Экономический критерий: цена ремонта (включая расточку/шлифовку/термообработку) должна быть значительно ниже стоимости б/у или нового блока с учётом затрат на подбор и установку — обычно ремонт выгоден для двигателей среднеценового и премиум-класса.
Когда замена блока — единственный разумный вариант
Замена блока обязательна при: множественных трещинах, проникающих в зону цилиндров и опор коленвала, значительной деформации (люфт по постели, перекос плоскости головки), внутреннем распаде металла (коррозионные полости), если стоимость реставрации близка к цене нового/хорошего б/у блока.
Также замена предпочтительна, если нужно восстановить ресурс двигателя — например, при трещинах, сопровождающихся износом гильз или при невозможности обеспечить качественную термообработку после сварки. При замене учитывать совместимость блоков, варианты модернизации и доступность запчастей.
Практическая инструкция: пошаговый ремонт трещины (альтернатива замене)
Ниже приведен рабочий алгоритм восстановления трещины сваркой для алюминиевого блока (пример одного из частых запросов), адаптируемый под чугун с изменением метода и прогрева.
- Демонтаж блока и полная мойка (дегаз) — удалить масло и нагар, высушить. Время: 2–6 часов.
- Визуализация трещины под напором — краситель или красная краска, затем промывка. Зафиксировать длину и направление.
- Механическая подготовка кромок: фреза или шлифовальный круг, расширить трещину до чистого металла на 2–3 мм по краям. Очистка абразивом. Время: 1–2 часа.
- Предварительный прогрев (для чугуна): до 150–250°C, для алюминия обычно не нужен, но избегать резких температурных перепадов.
- Сварка TIG/MIG с подходящим присадочным материалом (алюминиевые сплавы серий 4xxx/5xxx для алюминия; чугунный подслой и медно-никелевый присадочный провод для чугуна). Важно: короткие швы, последовательность точек, контроль температуры. Время выполнения: 1–4 часа в зависимости от длины трещины.
- Охлаждение под контролем (медленное — особенно для чугуна). Для чугуна желательно выдержка в остывающей печи или укутывание на 12–24 часа.
- Шлифовка и доводка поверхности, контроль геометрии расточки. Если ремонт повлиял на цилиндр — выполнить гильзование или расточку. Время: 2–8 часов.
- Гидростатический тест под давлением (до рабочей температуры) и компрессометрия. Если все в норме — сборка с новым комплектом прокладок, болты ГБЦ менять по моменту.
Расценки (ориентировочно): профессиональная сварка и контроль — от умеренной до высокой суммы в зависимости от региона и сложности; комплектующие (присадочный проволочный материал, герметики) — недорогие. При сравнении с ценой нового блока оценить общее время ремонта и вероятность повторной проблемы.
Мифы и реальность
Миф 1: «Эпоксидная паста всегда спасет блок». Реальность: паста может временно остановить микротрещину в низонагруженной зоне, но при давлении и температурных перепадах такая реставрация часто недолговечна.
Эпоксидные и композитные ремонтные материалы хороши для временной герметизации; для долговечного ремонта требуется механическая подготовка и сварка с контролем геометрии.
Миф 2: «Если блок чугуний — его нельзя сваривать». Реальность: чугун сваривается, но требует подготовки, правильного присадочного материала и прогрева. Качество сварки зависит от мастера и условий.
Рекомендации: материалы, инструменты и ориентировочные цены
Рекомендуемые материалы и инструменты для ремонта (ориентиры):
- TIG/MIG сварочный аппарат — аренда/услуга: стоимость работы сварщика 50–200 у.е. в зависимости от сложности.
- Присадочные материалы: алюминиевые проволоки марки ER4043/ER5356; чугунные прутки на никель-медной основе. Цена присадочного провода — условно небольшая доля от общей услуги.
- Композиты/эпоксидные пасты: фирменные продукты ремонтных брендов двигателя — от бюджетных до профессиональных наборов. Использовать как временное решение либо для малых дефектов.
- Термоусадочные и изоляционные материалы для послесварочной обработки и прогрева.
Цены сильно зависят от региона и конкретного двигателя. В расчет включать не только сварку, но и расточку/гильзование, балансировку и новые болты ГБЦ.
Таблица сравнения методов ремонта
| Метод | Долговечность | Стоимость | Время выполнения | Применимость |
|---|---|---|---|---|
| TIG/MIG сварка | Высокая при правильной обработке | Средне-высокая | Несколько часов — сутки | Алюминий, чугун (с прогревом) |
| Чугунная наплавка/электросварка | Высокая при прогреве | Средняя | Несколько часов | Чугунные блоки |
| Эпоксидные/композитные составы | Низкая — временная | Низкая | Час | Мелкие трещины, временные ремонты |
| Инъекционная гидроизоляция | Ниже среднего | Низкая—средняя | Час—пару часов | Тонкие капиллярные трещины в водянке |
| Замена блока | Максимальная при правильном подборе | Высокая | От нескольких часов до дня | Множественные трещины, деформация, внутренние повреждения |
Кейсы из практики
Кейс 1: Алюминиевый агрегат с продольной трещиной 60 мм в водянке. Диагностика: падение давления в системе охлаждения, масло чистое. Решение: шлифовка и TIG сварка с последующей шлифовкой, гидростатический тест. Результат: успешная эксплуатация после ремонта, но за условием регулярной проверки ОЖ.
Кейс 2: Чугунный блок старого грузового двигателя с множественными трещинами в районе крепления ГБЦ и постелей коленвала. Попытка наплавки дала повторные трещины. Решение: замена блока на восстановленный вариант и балансировка агрегата. Вывод: при множественных дефектах замена экономически оправдана, меньше риска простоя.
Чек-лист Что нужно сделать / проверить / купить
- Сделать фото и визуальную фиксацию повреждений.
- Провести тест давления системы охлаждения и компрессометрию.
- Оценить геометрию блока (провести контроль плоскостей).
- Решить: реставрация или замена — по критериям выше.
- Если ремонт: подготовить сварщика с опытом в ремонте двигателей и назначить прогрев/охлаждение.
- Закупить присадочные материалы, герметики и новый комплект прокладок/болтов ГБЦ.
- План тестов после ремонта: гидростатический и тест на компрессию.
Идеальный план действий Быстрый старт
День 1: Диагностика на месте — визуалка, тест давления, компрессометрия. Принять решение — ремонт/замена.
День 2: Демонтаж блока, мойка, подготовка к обследованию. Снять фотографии, замеры.
День 3–4: Механическая подготовка трещины и сварочные работы + прогрев/охлаждение. Послесварочная доводка.
День 5: Контрольная расточка/гильзование (если нужно), проверка геометрии.
День 6: Сборка с новыми прокладками и болтами, тестирование в работе (гидростатический тест, пробный прогон).
Риски и когда лучше не экономить
Не стоит экономить на диагностике, квалификации сварщика и контрольных тестах. Некачественная сварка приводит к повторной поломке в дороге — это дороже и опаснее. При замене блока также важно выбирать проверенные варианты (ремонтные блоки с гарантией) и учитывать затраты на подгонку и дополнительные работы (расточка, замена коленвала и т. п.).
Экономия на профессиональной оценке часто оборачивается удвоенными затратами и потерянным временем — важно взвешенно подходить к решению.
Заключение
Решение «реставрация или замена» зависит от локализации и размера трещины, материала блока и экономической целесообразности. Локальные трещины в алюминиевых и чугунных блоках часто можно восстановить при правильной подготовке и квалифицированной сварке; множественные, внутрирубашечные или деформированные блоки требуют замены. Следовать простой диагностике, не полагаться на временные «волшебные» пасты и выбирать профессионалов — это сэкономит деньги и нервы. Сохранить руководство, задать вопросы специалисту или поделиться статьей с коллегой — следующий шаг к правильному решению.